
【特集2 産業用ヒートポンプ】東京都と東北経産局が中小対策を強化 事業者支援で効率改善図る
東京都と東北経済産業局が事業者支援に力を入れている。
対策が進みにくい中小企業の脱炭素化を後押しする。
中小事業者向けに脱炭素対策や省エネ対策の支援に力を入れる東京都。2050年の「ゼロエミッション東京」実現に向けた中期目標として、30年までに都内の温室効果ガス排出量を2000年比で50%削減する「カーボンハーフ」を掲げ、事業者への支援を拡充している。
東京カーボンハーフ戦略 建物のZEB化を目指す
都内のCO2排出量は建物由来が約7割を占めている。そのうちの約4割を占める業務部門における脱炭素化を強力に進めるため、東京都は24年から「ZEB(ネット・ゼロ・エネルギー・ビル)化・廃熱利用設備導入促進事業」を開始した。この事業は、中小規模事業所のZEB化や、工場から発生する排熱などを有効利用する設備の導入経費を支援する取り組みだ。
ZEB化に関する設備導入支援では、最大1億5000万円を助成する。具体的には、ZEB化区分では、断熱材や高効率な空調・照明・換気設備、再生可能エネルギー設備などが対象となる。
一方、排熱利用区分では、工場やビルなどから出る排熱を活用するための設備に加え、工場の熱導管の工事費用も含まれる。例えば、工場の殺菌工程などで生じる蒸気をそのまま外部に排出していたケースでは、蒸気の経路に熱交換器を設置して給湯に再利用する取り組みや、ガス焚きボイラーをヒートポンプに置き換える「熱の電化」も補助対象となる。また、制度の周知徹底を図るため、経済団体や業界団体などを通じた情報発信にも注力している。
東京都産業労働局産業・エネルギー政策部の石島英樹・事業者エネルギー推進課長は次のように話す。「中小企業は大企業とは異なり、省エネを推進したくてもコスト面でのハードルが高く、即座に大規模な工事に踏み切るのが難しい。そうした実情に配慮し、同事業では委託設計の費用も補助対象に含めている」。なお、実際に補助金が活用されるケースは改修に関するものが中心で、空調設備、照明、断熱の改修に加え、太陽光パネルの設置を合わせて実施する事例が多いという。
もう一つの補助制度が「ゼロエミッション化に向けた省エネ設備導入・運用改善支援事業」だ。例えば、空調設備のみの更新や、今後の蛍光灯の製造中止に伴うLEDへの交換、人感センサーの導入といったニーズに対応している。更新前と比較して年間CO2排出量を28t以上削減できる場合、最大4500万円を助成する。また、こうした大口基準に満たない小規模な改修であっても、3t以上、または30%以上の削減要件を満たせば、上限1000万~2500万円の範囲で利用が可能だ。
「今年度当初は約100億円の予算で始まったが、中東情勢の緊迫化により企業が原油の供給途絶や、それに伴う電力供給の停止リスクを現実的に捉え始めた。省エネへの意識が高まったことを背景に省エネ設備導入へのニーズが増加するなどしたため、補正予算を組み約130億円まで拡充した」(石島氏)。
中小企業は大企業とは異なり、CO2排出量を報告する義務がない。そのため、自社の排出量を把握していない企業が多いのが現状だ。そこで東京都環境公社(愛称:クール・ネット東京)は、無料の省エネ診断サービスを提供している。
エネルギー管理士などの経験豊富な技術専門員が直接事業所を訪問し、室内の明るさや室温、設備の稼働状況といったエネルギーの使用実態を計測・調査する。その上でエネルギーの無駄を見つけ出し、光熱水費やCO2排出量を削減するための具体的な運用改善案などをまとめた報告書を作成する。
「中小企業にとってエネルギーコストの高止まりは経営に直結する死活問題。同時に都にとっては都全体の経済成長を揺るがしかねない重要課題だと認識している。支援制度による恩恵は事業者側だけでなく、都側にも大きい」(石島氏)
支援を通じて現場から得られる生の声や課題は、次年度以降の政策立案や予算検討における貴重な判断材料だ。それらを活用することでより実効性の高い施策の構築が可能になる。
このように、現場に寄り添う伴走型の脱炭素化支援は、中小企業の即時的な経営改善と都による将来的な支援体制の最適化という、双方にとって持続可能な好循環を生み出す基盤となっている。
東北の食品工場に着目 経産局が導入策を提示
脱炭素化に課題を残している産業用分野。あまたある産業の中でも「食品産業」はCO2削減の余地が大きい分野と言われている。
そうした中、東北経済産業局は、有識者や業界関係者らの協力を得て26年3月に「東北地域の食品産業における省エネ・電化・非化石転換に向けた産業用ヒートポンプ導入ガイドブック」を作成し、同局のホームページに公開した。同局が「ヒートポンプ」と「食品」に目を付けたのには、明確な理由がある。
産業分野では生産プロセスにおける熱の脱炭素化が鍵を握る。その温度帯は100℃以下の低温、100℃から200℃までの中温、200℃以上の高温に大別され、低温では温水ボイラー、中温では蒸気ボイラー、高温度では直接燃焼が主に用いられている。そして、それぞれのカテゴリーで化石燃料を燃やす生産活動が一般的だ。
そこで同局はヒートポンプ技術に着目した。資源エネルギー環境部エネルギー対策課の酒井原啓人課長は「エネルギー利用率が燃焼機器に比べて非常に高く、省エネ性に優れている。高温での利用は難しいが、低温ではヒートポンプ設備へ転換することが脱炭素への有力な選択肢だ」と説明する。
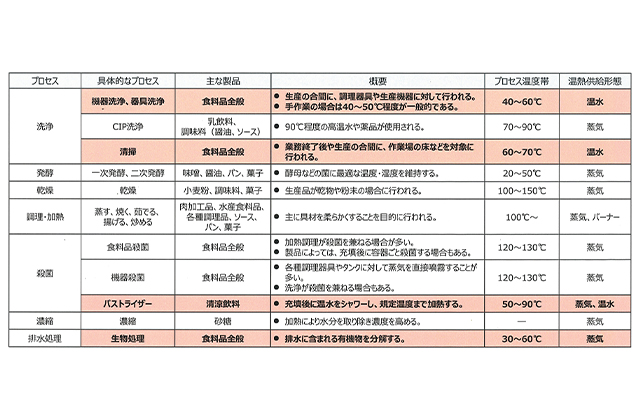
一方、産業分野において低温の熱を多く利用する分野が食品産業で、洗浄や殺菌、排水処理工程で熱が使われる。調理器具や生産機器に対する洗浄には40℃から60℃、作業場の床清掃には60℃から70℃の温水が必要だ。また、清涼飲料の生産においては、パストライザーと呼ぶ殺菌工程で飲料の充填後に50℃から90℃の温水をシャワーして既定の温度まで加熱する。さらに、排水に含まれる有機物を分解する排水処理工程では30℃から60℃程度の温度管理が必要だ(表参照)。
「東北エリアでは、製造事業所の中で食料品製造業の事業者数が最も多く、出荷額などでも電子部品・デバイス・電子回路製造業に次ぐ規模となっており、導入ポテンシャルが高い」(酒井原氏)
排温水の熱を回収・利用 9割を超える省エネ効果
ガイドブックにも掲載されており、導入事例の一つである青森県のりんごジュース製造施設では、24年にヒートポンプ設備の運用を開始した。まずはボイラーへの給水の前段に導入。ヒートポンプで予熱しておくことでボイラーの焚き増しを削減している。
さらに工夫しているのがパストライザーからの排温水を回収している点だ。この回収熱をヒートポンプへの熱源とすることで省エネ性を高めている。東北などの寒冷地では冬場の外気温差が大きく効率の低下が避けられない。こうした「回収熱スキーム」もポイントの一つとなる。
同製造施設では、これらの取り組みにより、試算時の9割を超える省エネ効果を得ており、補助金を活用した結果、6年程度での投資回収を見込んでいるという。また、ヒートポンプ設備の遠隔監視により、積雪時の稼働状況を確認する手間が省けるといった効果も得られているそうだ。
ただ「民間の設備投資に際しては短期間での投資回収が求められるケースが多く、未導入企業の多くはヒートポンプに関する情報収集を行っていないため、必要性への理解が進んでいない。導入はまだまだこれから」(同)というのが現状だ。
加えて、現場では長年定着した製造プロセスを安定的に稼働させることも重要で、省エネだけを理由に工程を変更することには消極的になってしまう。特に食品業界は製品品質に敏感で、ユーティリティ設備の変更が品質低下を招くリスクを警戒している。
産業用向けの導入推進には、単なる省エネ効果だけを訴えるのではなく「生産性向上」や「品質維持」を合わせた多面的なメリットを提示することが不可欠となる。前述のようなモデルケースを好事例として広く認知させる地道な広報活動も、今後は大切な取り組みとなっていきそうだ。